 English▼


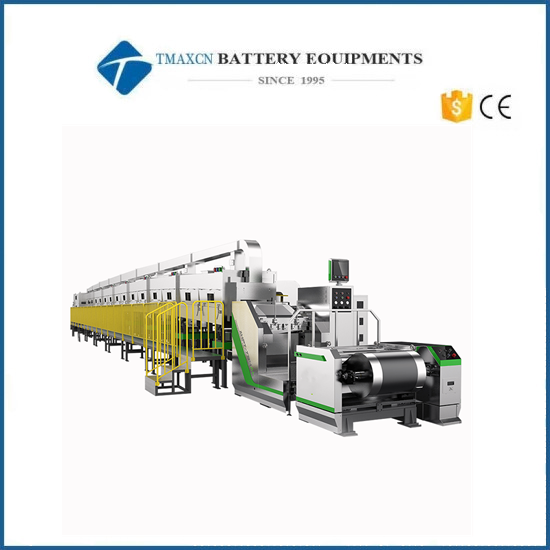
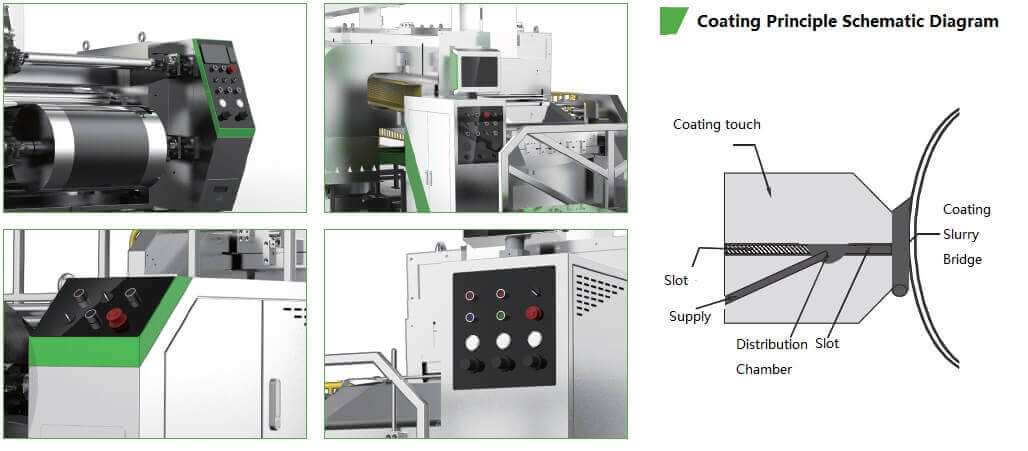
عالية الدقة مزدوجة الجانبين البثق فتحة آلة طلاء يموت
Model Number:
TMAX-XHPT-7564S-MMالدفع:
L/C D/A D/P T/T Western UnionDelivery Time:
90 days
- WhatsApp : +86 18659217588
- البريد الإلكتروني : David@tmaxcn.com
- البريد الإلكتروني : Davidtmaxcn@gmail.com
- Wechat : 18659217588
فئات المنتجات
- بطارية خط إنتاج / طيار
- الجمعية مختبر البطارية
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- لي أيون "البطارية المواد"
- رغوة القطب المعدني
- المواد الكاثودية النشطة
- المواد النشطة الأنود
- Customized Battery Electrode
- مواد الخلية العملة
- رقاقة الليثيوم
- أجزاء خلوية أسطوانية
- جامعي البطارية الحالية
- مواد موصلة للبطارية
- المنحل بالكهرباء والحقيبة
- Metal Mesh
- الموثق البطارية
- فاصل وشريط
- فيلم صفح الألومنيوم
- قطاع النيكل / احباط
- Battery Tabs
- مواد الجرافين
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Compoments
- Battery Pack Compoments
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Pape Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- كل آلة تجميع البطارية
- Lithium Battery Production Plant
- صندوق قفازات فراغ
- أفران
- Hydraulic Press Machine
- Coater
- مطحنة الكرة
- آلة المختبر
- الكواكب الطرد المركزي خلاط / مطحنة
- أفران فراغ
- غرفة اختبار درجة حرارة الرطوبة
- Hardness Tester
- Spray Dryer
- حاضنة
- المبخرات الدوارة
- Viscometer
- Three Roller Mill
- محلل مساحة
- كسارة المختبر
- الة العلاج بالأشعة فوق البنفسجية
- مجمدات منخفضة للغاية
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- بطارية
- معدات مختبر أخرى
اتصل بنا
- إذا كانت لديك أسئلة، يرجى الاتصال بنا، وسيتم الرد على جميع الأسئلة
- WhatsApp : +86 18659217588
- البريد الإلكتروني : David@tmaxcn.com
- البريد الإلكتروني : Davidtmaxcn@gmail.com
- إضافة : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
السابقة:
آلة طلاء القوالب ذات الفتحة المفردة ذات الجانب الدقيق لخط إنتاج البطاريةالقادم:
آلة حقن المنحل بالكهرباء الأوتوماتيكية للبطارية الأسطوانية
عالية الدقة مزدوجة الجانبين البثق فتحة آلة طلاء يموت
1. مختصر أنا ntroduction من دبليو الفجوة م آلام س الهنود
1.1 تكوين المعدات:
① آلية تفكيك المحور المفرد
② آلية طلاء الجانب الأول
③ آلية الفرن ذات الطبقة المزدوجة
④ آلية الجر
⑤ آلية طلاء الجانب الثاني
⑥ آلية الجر
⑦ آلية لف المحور المزدوج
⑧ نظام تغذية دقيق (مجموعتان)
⑨ نظام التحكم الكهربائي
1.2 العملية التكنولوجية:
المواد الأساسية للوحة القطبية الموضوعة على جهاز الفك تدخل في نظام شد الفك بعد التصحيح الأوتوماتيكي ، وتدخل رأس الطلاء بعد تعديل شد الفك. يتم طلاء الصفيحة القطبية وفقًا لإجراءات الإعداد لنظام الطلاء ؛ تدخل قطعة القطب الرطب المطلية إلى فرن الطبقة السفلية وتجفف بالهواء الساخن ؛ يتم تصحيح قطعة العمود بعد التجفيف بواسطة نظام التصحيح ، ومن ثم يتم ضبط التوتر بواسطة نظام الشد. في نفس الوقت ، يتم التحكم في سرعة الجر لتتزامن مع سرعة الطلاء الثانية. بعد أن يتم طلاء قطعة العمود على الجانب العكسي برأس الطلاء الثاني ، فإنها تدخل الفرن العلوي للتجفيف بالهواء الساخن. بعد أن يتم تصحيح قطعة العمود بعد التجفيف بواسطة وحدة الجر الثانية وتعديلها بواسطة التوتر ، يتم جرحها بواسطة جهاز اللف.
2 . اِصطِلاحِيّ ص أرامترات من ب شريان ه محاضرة
2.1 سمك الركيزة المناسب: رقائق الألومنيوم: 0.010-0.030mm ، رقائق النحاس: 0.006-0.030mm ؛
2.2 عرض الركيزة المناسب: رقائق الألومنيوم: 300-660 مم ، رقائق النحاس: 300-660 مم ؛
2.3 قطعة قطب ألومنيوم / لفائف نحاسية حجم الملف: الفتحة الأساسية 3 بوصات ؛
2.4 المتطلبات الفنية لطلاء اللف وفك اللفة: قطر الملف ≤ φ 500mm ، قطر النواة 3 بوصات ؛
2.5 ملاط الطلاء: بعد تقليب الملاط بالكامل وتصفيته لتلبية متطلبات طلاء البطارية ، يتم ملؤه في خزان قيد التشغيل ويتم تقليبها باستمرار للحفاظ على أداء طلاء الملاط
2.6 سمك جاف للطلاء أحادي الجانب (باستثناء الركيزة): 50-150 ميكرومتر ; أقصى سمك للطلاء الرطب: 100-500μm (عندما يُسمح بلزوجة الملاط)
3 . الأساسية ص erformance ص أرامتر
رقم. |
ص جثم |
ص أراميتر |
ص الزمارك |
1 |
طبيعي س تبول ج الشوفان |
≤2 4 م / دقيقة |
ترتبط سرعة الطلاء العادية بنظام المواد وسمك الطلاء والمحتوى الصلب |
2 |
طلاء س تبول أ ccuracy ه رعب |
≤0.1 م / دقيقة |
|
3 |
طلاء دبليو idth |
≤650 مم |
|
4 |
طلاء إل ength ( س ingle ص إيس) |
≤ 2500 مم |
|
5 |
طلاء م آلام س تبول |
40 م / دقيقة |
|
6 |
شاملة إل ength من ج أوتر |
≤43 م |
لها علاقة كبيرة مع التكوين |
7 |
معدات أ الأشعة تحت الحمراء ص صرخة |
0.6 ~ 0.8 ميجا باسكال |
جاف وخالي من الشوائب |
8 |
أعزب س بيئة تطوير متكاملة ج الشوفان د راي تي النشوة ه رعب |
Li (NiCoMn) O2 و LiFePO4 ، ج أوبالت ± 2 μ (Mn ± 2 ميكرومتر ) |
الحافة والرأس والذيل 8 ملم مستبعدة |
9 |
مزدوج س بيئة تطوير متكاملة ج الشوفان د راي تي النشوة ه رعب |
Li (NiCoMn) O2 و LiFePO4 ، ج أوبالت ± 3.0 ميكرومتر (Mn ± 3 ميكرومتر ) |
|
10 |
أعزب س بيئة تطوير متكاملة دبليو ثمانية ه رعب في س ingle ج ورك او نتوء |
± 1.5٪ |
طريقة القياس (تين. ب ) |
11 |
الحد الأدنى ج الشوفان إل ength |
20 ملم |
|
12 |
الحد الأدنى إل ength د imension من س ingle ص أولي ص إيس |
50 ملم |
( ا طلاء زائد فجوة) |
13 |
الحد الأدنى إل ength د imension من س ingle د ضعف س egment ص أولي ص إيس |
100 ملم |
( اثنين من الطلاءات بالإضافة إلى الفجوة) |
14 |
أعزب س بيئة تطوير متكاملة تي النشوة ه رعب ه محاضرة ح ead و تي يزعج |
-10μm ~ + 5μm |
|
15 |
فترة ج الشوفان م في الحد الأدنى جي ا ف ب |
10 ملم |
مع سرعة الطلاء ، كلما زادت السرعة ، زاد الحد الأدنى للفجوة . |
16 |
صحة ه رعب ج الشوفان إل ength |
± 1.0 مم |
في غضون 3000 ملم |
17 |
تداخل ه رعب F رونت و ب ack ج الشوفان |
± 0.5 مم |
|
18 |
تداخل ه رعب F رونت و ب ack ج الشوفان ه دج |
± 0.5 مم |
|
19 |
حافة يو التوحيد ه رعب دبليو إندينغ |
± 1 مم (بدء الحساب بعد 5 أدوار) |
Φ لفة 500 مم |





 +86 13174506016
 David@tmaxcn.com


